Инлине инспекција се често продаје као начин да се брже открију недостаци. На правој линији за ливење гвожђа, њена већа вредност се мења када се доносе одлуке. Радио сам са производњом ливеног гвожђа у Нингбо Супреме Мацхинери Цо., Лтд од дана када су одливци од сивог гвожђа и нодуларног гвожђа проверавани углавном оком, славином и чељустом. Прелазак на аутоматизоване линије и инлине инспекцију није уклонио потребу за искуством. То искуство је померило узводно — у топљење, изливање, хлађење, па чак и машинску обраду. Овај чланак разматра како инлине инспекција заправо мења контролу квалитета прецизног ливења гвожђа, које се технологије исплате и где још увек не успевају.
Инлине инспекција није само рендгенски снимак: шта ми заправо користимо на линијама за ливење гвожђа
Када купци чују да користимо инлине инспекцију за прецизно ливење гвожђа, многи претпостављају да говоримо о рендгенском снимку сваки део. То није реално. Рендген је користан, али је спор, скуп и често претерани за кућиште пумпе од сивог гвожђа или кућиште вентила од нодуларног гвожђа. Оно што заправо функционише на производној линији је слојевити приступ: термичка анализа у пећи, инфрацрвено праћење на станици за изливање, машински вид након чишћења и циљано рендгенско или ултразвучно тестирање за критичне серије.
У Нингбо Супреме Мацхинери Цо., Лтд, производимо гвожђе цасграинтиг,ливење нодуларног гвожђа, ипрецизно ливење за улагањевише од 25 година. Компанија је почела 1990. године са ливењем гвожђа и одливаком од нерђајућег челика, а затим је додала линију за ливење челика након 2000. Током тог времена, наше производне линије су прешле са ручног рада на аутоматске машине. Једна лекција која се понавља је једноставна:инлине инспекција функционише само када је везана за процесну одлуку.Ако подаци не промене следећу топлоту, следећи калуп или следеће подешавање обраде, то је само евиденција.
Аргумент о трошковима: Зашто је одбијена улога само видљиви губитак
Када се прецизни одлив од гвожђа одбије при завршној инспекцији, видљиви губитак је сам одлив. Невидљиви губитак је обично већи. Већ сте потрошили енергију за топљење, песак за калупљење, рад, додатак за машинску обраду, а понекад и слот за испоруку купаца. За хидраулички разводник од нодуларног гвожђа направљен у складу са АСТМ А536 65-45-12, дефект скупљања који се нађе након машинске обраде може значити отпадни део који већ има 2-3 мм материјала уклоњеног са критичних површина. То није само губитак. То је губитак капацитета обраде.
Због тога радије судим о инлине инспекцији према томе колико рано може да интервенише. Очитавање термалне анализе које означава тренд ниског заосталог магнезијума пре сипања може уштедети целу кутлачу. Инфрацрвена камера која хвата температуру изливања испод 1380°Ц може спречити хладно затварање одливака од сивог гвожђа танких зидова. Станица за машински вид након пескарења може ухватити површинску пукотину пре него што део стигне до обрадног центра. Ништа од овога не замењује завршну инспекцију. Они смањују број кварова који икада стигну на коначну инспекцију.
Усклађивање технологије инспекције са сивим гвожђем, нодуларним гвожђем и ливењем за улагање
Не одговара свака технологија инспекције у линији сваки процес ливења гвожђа. Табела испод је практично поређење које користим када конфигуришем линију. То није теоријски ранг. То одражава оно што смо видели у раду на стварним производним подовима.
| Технологија | Бест Фит | Типична брзина детекције | Ухваћени главни недостаци | Ограничење ливења гвожђа |
|---|---|---|---|---|
| Термичка анализа | Контрола топљења и нодуларизације | 30–90 секунди по топлоти | Померање еквивалента угљеника, бледење нодуларности, тенденција хладноће | Индиректно мерење; потребна је калибрација металографијом |
| Инфрацрвена термална слика | Температура сипања и пуњење калупа | Реално време током сипања | Хладно затварање, неисправан рад, одступање температуре поливања | Само линија видљивости; дим и позиционирање кутлаче могу ометати |
| Машински вид | Преглед површине након чишћења | 1-5 секунди по делу | Пукотине, неравнине, хладни затварачи, материјал који недостаје, укључивање песка | Не могу видети унутрашње недостатке; питање осветљења и оријентације дела |
| Рендген у реалном времену | Одливци од нодуларног гвожђа и челика критични за безбедност | 10–60 секунди по делу | Порозност скупљања, унутрашње пукотине, инклузије | Висока цена; спорија брзина линије; захтеви за безбедност од зрачења |
| Ултразвучно испитивање | Одливци од нодуларног гвожђа и челика тешког пресека | 2–10 секунди по тачки | Унутрашње празнине, пукотине, варијација нодуларности у дебелим пресецима | Захтева спајање; сложене геометрије су тешке |
За одливке од сивог гвожђа као што су тела хидрауличких вентила и компоненте алатних машина, машински вид и инфрацрвено праћење изливања обично дају најбољи поврат. Графит сивог гвожђа у пахуљицама даје му добро пригушивање и топлотну проводљивост, али такође значи да су површински дефекти довољно чести да оправдају аутоматизовану визуелну инспекцију. За одливке од нодуларног гвожђа, термичка анализа и циљани рендгенски зраци су важнији јер нодуларност и унутрашња чврстоћа директно утичу на издужење и век трајања замора. За прецизно ливење, приоритет се помера на димензије воштаног узорка и интегритет шкољке, где су ласерско скенирање и евидентирање података процеса често важнији од инлине радиографије.
Како се инлине инспекција повезује са машинском обрадом и монтажом
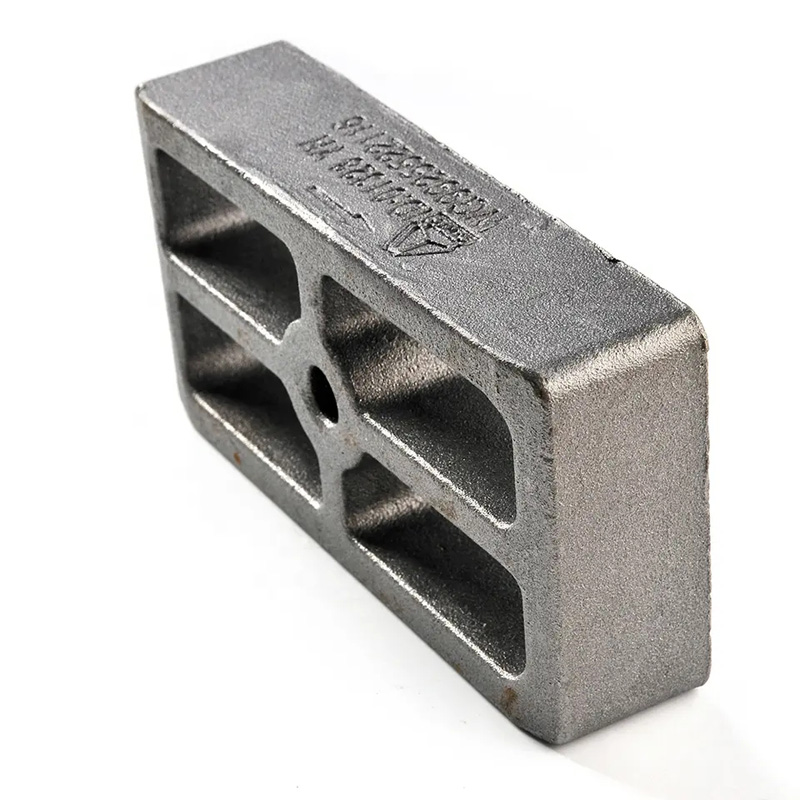
Једна ствар коју сам научио током година производње одливака од гвожђа у Нингбо Супреме Мацхинери Цо., Лтд је да се контрола квалитета не може зауставити на вратима ливнице. Прецизни одлив од гвожђа који пролази инспекцију димензија и даље може да поквари у обрадном центру ако се тврдоћа или микроструктура одливака разликују. Сиво гвожђе са хлађењем, на пример, може да мери у границама толеранције, али да уништи алате од карбида. Нодуларно гвожђе са малом нодуларношћу може лако да се обради, али не успе на тесту притиска.
Овде подаци о инлине инспекцији постају вредни изван ливнице. Када бележимо резултате термичке анализе, температуре изливања и податке о хлађењу по серијама, можемо их повезати са перформансама обраде. Ако купац пријави брбљање или прекомерно хабање алата на одређеној серији одливака од сивог гвожђа, можемо да пратимо еквивалент угљеника и брзину хлађења. Ако одлив од нодуларног гвожђа не прође тест на цурење након машинске обраде, можемо да прегледамо заостали магнезијум и тренд нодуларности. Та следљивост није гламурозна, али је оно што контролу квалитета претвара у контролу процеса.
За купце који од нас добијају и ливене гвожђе и готове машински обрађене делове, ова веза смањује игру кривице. Уместо да се расправљамо о томе да ли је дефект настао ливењем или машинском обрадом, можемо заједно да погледамо податке.
Практични пример конфигурације за хидрауличне разводнике од нодуларног гвожђа
Дозволите ми да дам конкретан пример. Претпоставимо да користимо хидраулични разводник од нодуларног гвожђа са дебљином зида од 8–12 мм, материјалом АСТМ А536 65-45-12 и додатком за машинску обраду од 2,5 мм на критичним површинама. Купац захтева испитивање непропусности притиска након машинске обраде и нодуларност од најмање 85%.
На страни топљења, користили бисмо оптичку емисиону спектрометрију за хемију и термичку анализу за еквивалент угљеника и тренд нодуларности. Циљни прозор је Ц 3,5–3,7%, Си 2,2–2,5%, Мг 0,04–0,06%. На страни за изливање, инфрацрвена термална слика прати температуру изливања, одржавајући је између 1390°Ц и 1420°Ц. Након чишћења, машински вид проверава да ли има површинских пукотина и хладног затварања. За критичне серије, рендгенско или ултразвучно тестирање у реалном времену проверава унутрашње скупљање у дебелом делу око отвора порта.
Ова конфигурација не прегледа сваки део рендгенским снимком. Користи праву технологију у правој фази. Резултат је мање изненађења у машинској обради и стабилнија брзина проласка теста притиска. По мом искуству, та комбинација је важнија од куповине најскупље машине за преглед на тржишту.
Шта бих проверио пре куповине система за инспекцију
Ако процењујете линијску инспекцију за прецизно ливење гвожђа, поставио бих четири питања пре него што погледам брошуре о опреми. Прво, који недостатак покушавате да спречите и у којој фази процеса настаје? Друго, шта ћете урадити са подацима — да ли ће променити задату тачку, зауставити изливање или подесити одступање обраде? Треће, колика је цена пропуштеног квара у односу на цену система инспекције? Четврто, ко ће одржавати и калибрисати систем након инсталације?
У Нингбо Супреме Мацхинери Цо., Лтд, наша производња је еволуирала од ручног рада до аутоматских машина јер аутоматизација решава проблеме доследности које ручни рад не може. Али аутоматизација без повратних информација о процесу је само бржа варијација. Инлине инспекција је повратна спрега која аутоматизацију чини корисном за контролу квалитета прецизног ливења гвожђа.
Често постављана питања
Да ли инлине инспекција замењује завршну инспекцију за ливене гвожђе?
Не. Инлине инспекција смањује број дефеката који доспевају на коначну инспекцију, али је коначна инспекција и даље неопходна за узорковање серије и критеријуме прихватања специфичне за купца. За одливке од нодуларног гвожђа критичне за безбедност, испитивање коначних димензија и притиска остаје обавезно.
Која је инлине технологија инспекције најисплативија за ливење сивог гвожђа?
За већину линија за ливење од сивог гвожђа, машински вид након чишћења и инфрацрвено праћење температуре изливања нуде најбржу отплату. Они хватају површинске дефекте и хладно затварање без значајног успоравања линије. Термичка анализа је такође важна, али је то пре алат за контролу топљења него алат за контролу делова.
Може ли инлине инспекција открити проблеме са нодуларношћу у нодуларном гвожђу пре изливања?
Може указати на тренд, али не даје коначан број нодуларности у реалном времену. Термичка анализа у комбинацији са брзом металографијом може показати да ли су резидуални магнезијум и крива хлађења унутар очекиваног прозора. Ако је тренд изван прозора, ливница може да прилагоди редослед третмана или сипања.
Како Нингбо Супреме Мацхинери Цо., Лтд подржава инлине инспекцију за ливење у инвестицију?
За прецизно ливење по инвестиционој маси, фокусирамо се на стабилност димензија воштаног узорка, дебљину љуске и евиденцију температуре изливања. Ласерско скенирање и евидентирање процесних података су често кориснији од инлине Кс-зрака за ове одливе. Ми конфигуришемо приступ инспекцији на основу легуре, геометрије и стандарда прихватања купаца.
Који стандарди се обично позивају на инспекцију ливења гвожђа?
Уобичајене референце укључују АСТМ А48 за сиво гвожђе, АСТМ А536 за нодуларно гвожђе, ИСО 1083 за ливено гвожђе од сфероидног графита, ИСО 8062 за толеранције димензија и АСТМ Е446 или Е186 за радиографски преглед. Применљиви стандард зависи од материјала и примене.
Ако процењујете инспекцију на линији за пројекат прецизног ливења гвожђа, или желите да разговарате о контроли квалитета сивог гвожђа, нодуларног гвожђа или инвестиционог ливења, можете контактиратиНингбо Супреме Мацхинери Цо., Лтддиректно. Поделите своју категорију материјала, критичне димензије и проблеме са дефектима, а ми можемо да вам помогнемо да дефинишете практичну конфигурацију инспекције за вашу производну линију.